يحكي أمر الاستبدال نفس القصة في كثير من الأحيان أكثر مما ينبغي. كررت إحدى محطات المعالجة الحرارية طلب صينية الفرن بنفس الرسم ولكن بدرجة أرخص قليلاً، وفي غضون ستة أشهر تراجعت الصواني الموجودة في المنطقة الساخنة بمقدار 40 ملم بينما تشققت اثنتين منها في الأضلاع. لم يتغير الرسم، لكن البديل منخفض النيكل لم يكن لديه بيانات زحف للجو المكربن عند 980 درجة مئوية. هذه هي الطريقة التي يعمل بها صب الفولاذ المقاوم للحرارة: الدرجة وعملية الصب وظروف التشغيل هي التي تحدد عمر الخدمة قبل وقت طويل من مغادرة الجزء للمسبك.
إن تحديد المسبوكات الفولاذية المقاومة للحرارة بشكل صحيح يعني مطابقة ثلاثة خيارات مترابطة: سبيكة يظل مقياس أكسيدها ثابتًا عند درجة حرارة التشغيل، وعملية صب توفر بنية سليمة لهندسة الجزء، وتصميم يتحمل الدورات الحرارية التي يتعرض لها المكون بالفعل. عندما يكون أحد هذه الأجزاء ضعيفًا، لن يؤدي أي روتين فحص أو طلاء سطحي إلى حفظ الجزء في الخدمة.
ما الذي يجعل الفولاذ مقاومًا للحرارة
يدين الفولاذ المقاوم للحرارة بمعظم ثباته إلى الكروم، الذي يشكل طبقة رقيقة ومتماسكة من أكسيد الكروم على السطح. يبدأ الفولاذ الكربوني العادي في التوسع بشكل ملحوظ فوق 420 درجة مئوية تقريبًا؛ تحمل درجة الصب المقاومة للحرارة عادةً ما بين 12 إلى 25 بالمائة من الكروم، لذا يظل الغشاء الواقي ثابتًا بين 700 و1100 درجة مئوية. يحافظ النيكل على ثبات الهيكل الأوستنيتي عند درجات الحرارة المرتفعة ويقلل من التمدد الحراري، مما يقلل من الضغط الذي يؤدي إلى تشقق التعب الحراري. يعمل السيليكون على تحسين التصاق المقياس، كما تعمل إضافات النيوبيوم أو التنغستن على زيادة قوة الزحف في المناطق الأكثر حرارة.
درجة حرارة التشغيل وحدها ليست كافية لتحديد الدرجة. الغلاف الجوي له نفس القدر من الأهمية: فالأكسدة أو الكربنة أو الكبريتدة أو الأكسدة المتناوبة وظروف الاختزال تغير تفاعلات السطح تمامًا. في أجواء فرن الكربنة، ينتشر الكربون عبر طبقة الأكسيد ويؤدي إلى هشاشة السبيكة بمرور الوقت. تم توضيح تفاعل كل عنصر مع هذه البيئات في مراجعتنا لـ عناصر السبائك الشائعة ووظائفها في الفولاذ المقاوم للحرارة .
الدرجات التي ستحددها فعليًا
عبر شركات بناء الأفران، ومحلات المعالجة الحرارية، ومشاريع البتروكيماويات، تغطي مجموعة صغيرة من درجات المصبوب معظم العمل. تُستخدم أرقام الدرجات الألمانية أدناه على نطاق واسع في مواصفات الصب الأوروبية والآسيوية، وتوفر أنواع ASTM A 297 مرجعًا ترافقيًا سريعًا للمهندسين الذين يعملون مع التصميمات الموجودة في الولايات المتحدة.
درجات الصب المقاومة للحرارة المحددة بشكل عام وحدود خدمتها التقريبية في الهواء؛ تعمل الكربنة أو تقليل الأجواء على تقليل النطاق القابل للاستخدام. | درجة الصب | أستم أ 297 نوع | الحد الإرشادي في الهواء | أجزاء الفرن النموذجية |
| 1.4848 GX40CrNiSi25-20 | هونج كونج من النوع | تصل إلى 1000 درجة مئوية | صواني المواد، والإطارات، وأجهزة الاسترداد |
| 1.4852 GX40NiCrSiNb35-26 | نوع HP مع النيوبيوم | تصل إلى 1100 درجة مئوية | بكرات الموقد، وأنابيب مشعة |
| 2.4879 جينيكر 28 دبليو | قاعدة النيكل، لا يوجد نوع مباشر | تصل إلى 1130 درجة مئوية | بكرات الفرن، أنابيب مشعة |
| 26Cr35Ni HP عالي الكربون | نوع HP | 1050 إلى 1150 درجة مئوية | تركيبات ذات درجة حرارة عالية، أجزاء المصلح |
هذه درجات مصبوبة وليست منتجات مشغولة. إن هيكل الصب أقل ميكانيكيًا، لذلك يجب أن تأتي بيانات القوة من قضبان اختبار مصبوبة منفصلة بدلاً من قيم الألواح التي تم اختبارها بالطاحونة. وهذا سبب آخر للشراء من مسبك ينشر بيانات الاختبار الخاصة به بدلاً من استيراد الأرقام من ورقة بيانات مكتوبة لمسار تصنيع مختلف.
كيف تغير عملية الصب عمر الخدمة
يمكن أن تتصرف نفس السبيكة بشكل مختلف تمامًا اعتمادًا على كيفية صبها. هناك ثلاث عمليات تهيمن على صب الفولاذ المقاوم للحرارة، وعادةً ما تشير هندسة الأجزاء إلى إحداها.
تقوم عملية الصب بالطرد المركزي بتدوير المعدن المنصهر إلى قالب دوار، مما ينتج عنه بنية شعاعية كثيفة ذات مسامية منخفضة. إنه المسار القياسي للأنابيب المشعة، وبكرات الفرن، والأكمام، وأي جزء يبلغ طوله عدة أضعاف قطره. يغطي خط الطرد المركزي في مصنعنا أقطارًا تتراوح من 50 مم إلى 1000 مم وأطوال تصل إلى 4000 مم، والذي يتعامل مع الجزء الأكبر من هندسة أنابيب الفرن الصناعي.
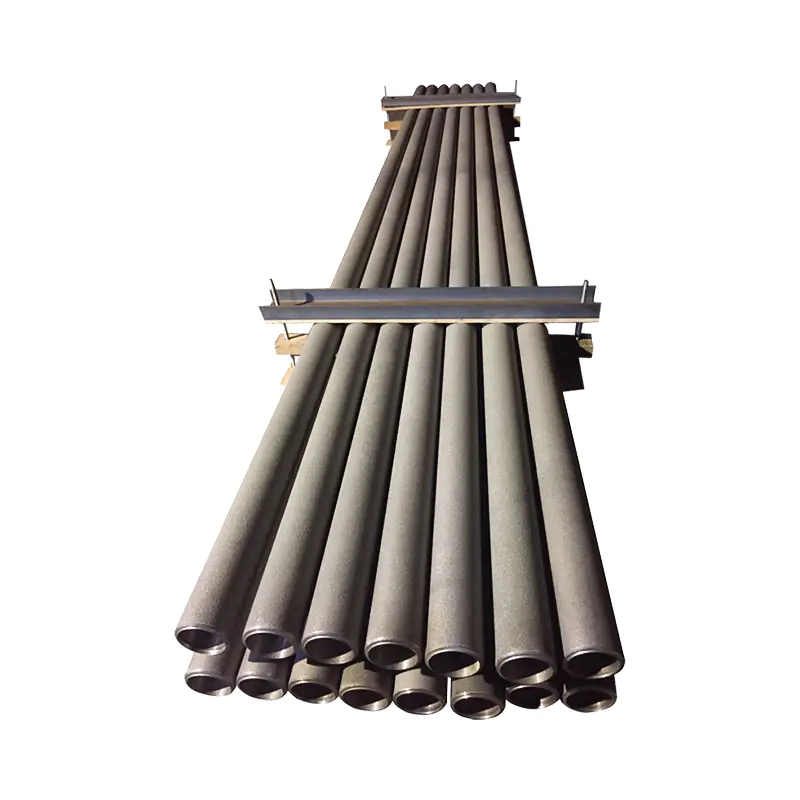 أنبوب مشع 1.4852 مصبوب بالطرد المركزي لتسخين الفرن يتم إنتاج هذا الأنبوب المشع 1.4852 عن طريق الصب بالطرد المركزي، مما يضمن بنية شعاعية كثيفة ذات مسامية منخفضة. بفضل مقاومته للحرارة حتى 900 درجة مئوية وأقطاره من 50 إلى 1200 مم، فإنه يناسب تطبيقات تسخين الأفران المختلفة. عرض المنتج →
يتم اختيار صب الاستثمار، بما في ذلك الرغوة المفقودة، عندما تكون الخطوط معقدة، ويجب أن يكون سمك الجدار موحدًا، أو يجب تقليل التصنيع إلى الحد الأدنى. تستفيد الصواني والشماعات والدعامات والتركيبات الدقيقة من الشكل القريب من الشبكة والتشطيب السطحي الدقيق لمسار الاستثمار.
يظل صب الرمل الراتنجي هو النهج الاقتصادي للإطارات الكبيرة والتركيبات الثقيلة التي يزيد وزنها عن بضع مئات من الكيلوجرامات، حيث يتم التخطيط للتصنيع على أي حال ويتم تبرير تكلفة النموذج بالكمية.
ثلاث طرق لصب الأجزاء الفولاذية المقاومة للحرارة وعائلات المكونات التي تدعمها بشكل طبيعي. | عملية | أفضل ملاءمة | حجم المغلف | ملاحظات الهيكل |
| صب الطرد المركزي | أنابيب، بكرات، الأكمام | قطر من 50 إلى 1000 ملم، وطول يصل إلى 4000 ملم | هيكل شعاعي كثيف، ضغط ضيق |
| صب الاستثمار | ملامح معقدة، وشكل قريب من الشبكة | عادة أقل من 100 كجم | جدران موحدة رقيقة، ودقة الأبعاد العالية |
| صب الرمل الراتنج | إطارات كبيرة، تركيبات، قواعد | ما يصل إلى عدة أطنان | هندسة مرنة، بدل الآلات المطلوبة |
ست نقاط للحصول على الحق عند التحديد
- اذكر جو الفرن الفعلي. يمكن أن تفشل الدرجة التي تبقى على قيد الحياة عند درجة حرارة 1050 درجة مئوية في الهواء بسرعة في جو غني بالكربنة لأن الكربون ينتشر في السبيكة ويدمر الليونة.
- تحديد الدورة الحرارية، وليس فقط درجة حرارة الذروة. عدد الدورات، ومعدل التسخين، والتعب الحراري للمحرك المتوسط؛ تعمل الأفران المجمعة بشكل عام على قتل التركيبات بشكل أسرع من الأفران المستمرة.
- تعيين قواعد الأبعاد المناسبة للصب. يجب أن تكون زوايا السحب وبدلات المعالجة والحد الأدنى لسمك القسم واقعية للعملية المحددة، وإلا فإن الجزء سيتحمل الضغط الداخلي الناتج عن التصلب.
- اختر حزمة التفتيش لمستوى المخاطر. ويغطي التحليل الطيفي للقراءة المباشرة الكيمياء، ويفحص فحص المعادن البنية، ويتحقق المسح ثلاثي الأبعاد من الأبعاد الحرجة في الإطارات المعقدة.
- الموافقة على شروط إصلاح اللحام مقدما. غالبًا ما يتم إصلاح المسبوكات طويلة العمر في مرحلة ما؛ تحدد الحشوة المتطابقة والمعالجة الحرارية المسبقة وما بعد اللحام ما إذا كان الإصلاح سيستمر في السنة الأولى.
- اطلب أدلة من الخدمة السابقة. يمكن لمسبكين صب نفس الدرجة الاسمية بسلوك مختلف بسبب البوابات ودرجة حرارة الصب والمعالجة الحرارية؛ إن تجربة نفس النوع من الأجزاء في نفس النوع من الفرن هي معلومات لا تحتوي على أي رسم.
ما تحتاجه كل صناعة من موردي الصب
تقوم محطات المعالجة الحرارية بتشغيل صواني المواد، وإطارات الدعم، والمعوجات، ومجموعات التثبيت الكاملة فوق 900 درجة مئوية لآلاف الساعات. التشويه والكربنة، بدلاً من الذوبان، هما اللذان يحددان متى يتم سحب الجزء من الخدمة. هذا هو السبب في برنامج التثبيت لدينا صناعة المعالجة الحرارية يعتمد العملاء على مصبوبات 1.4848 و2.4879، ولماذا يتم صب الإطارات في قطعة واحدة بدلاً من لحامها من عدة ألواح عندما يسمح تصميم الفرن بذلك.
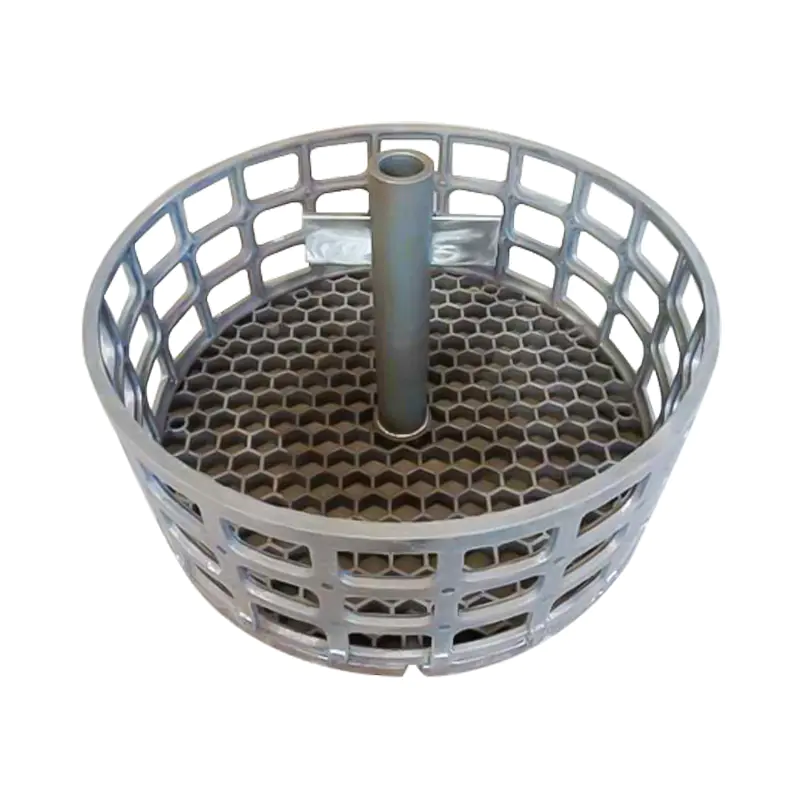 1.4848 إطار المعالجة الحرارية للتحميل بدرجة حرارة عالية هذا الإطار مصنوع من الفولاذ المقاوم للحرارة 1.4848، وقد تم تصميمه للاستخدام المتكرر في الأفران ذات درجة الحرارة العالية. إنه يوفر مقاومة قوية للأكسدة ودعمًا ثابتًا لقطع العمل، مع تصميم يزيد من المساحة ويمنع الإزاحة. عرض المنتج →
تستخدم مصانع الصلب وخطوط المعالجة الحرارية المستمرة بكرات الموقد والبكرات المبردة بالماء تحت الحمل الميكانيكي الدوري. إن الجمع بين درجة حرارة المعدن العالية والتبريد الداخلي يخلق تدرجات حرارية شديدة الانحدار، لذلك يجب أن يكون جدار الصب الذي يحمل الحمولة خاليًا من المسامية. تواجه الأنابيب المشعة ظروفًا مماثلة، حيث تبلغ درجات حرارة المعدن ذروتها بالقرب من 1100 درجة مئوية وجو مؤكسد أو مختزل في الداخل اعتمادًا على إعداد الموقد.
تخلط المشاريع الكيميائية والبتروكيماوية بين درجة الحرارة والتآكل. في تلك التطبيقات، تعمل أنابيب الصب الأوستنيتي والمزدوجة مثل CD3MN 2205 وCF3M 316L على حماية الأكمام ومكونات المبادل التي يجب أن تظل محكمة في كل من البيئات الحمضية والبيئات الحاملة للكلوريد.
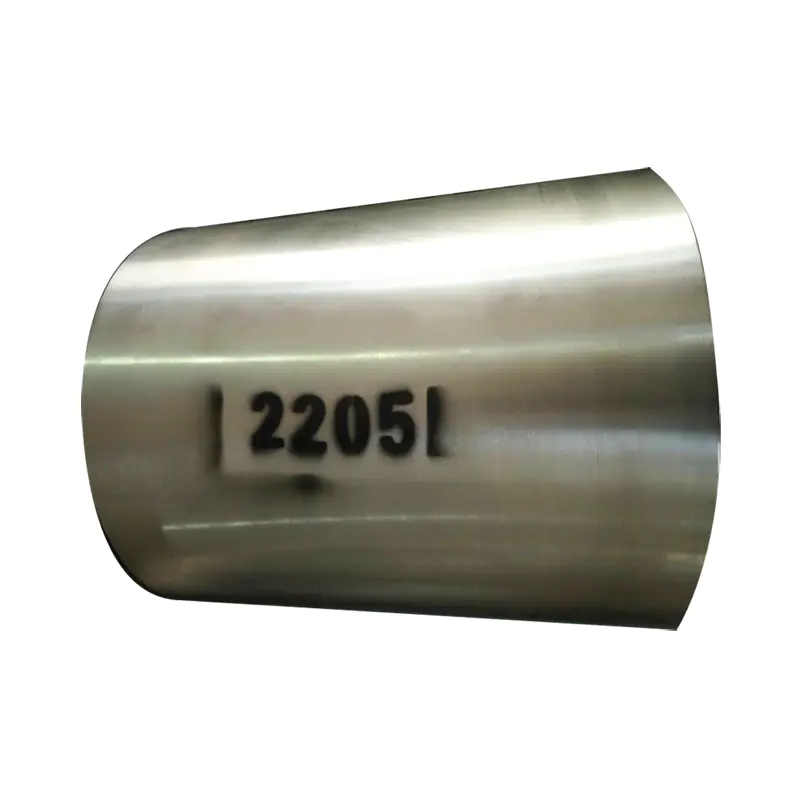 2205 (CD3MN) أغطية مقاومة للتآكل للمضخات مصنوعة من الفولاذ المقاوم للصدأ المزدوج 2205، هذه الأكمام مقاومة للتنقر وتآكل الكلوريد والتآكل الناتج عن الإجهاد. إنها مناسبة لأنظمة المضخات التي تتعامل مع الأحماض القوية والقلويات والسوائل المسببة للتآكل الأخرى، مما يضمن عمر خدمة طويل واستقرار ميكانيكي. عرض المنتج →
لماذا تفشل الأجزاء في وقت مبكر وكيفية منع ذلك
عادة ما يعود الفشل المبكر في المسبوكات الفولاذية المقاومة للحرارة إلى واحدة من أربع آليات، ولكل منها إجراء مضاد عملي.
- يبدأ تشقق التعب الحراري عند الزوايا الحادة ويحدث تغيرات مفاجئة في القسم. قم بتوزيع الصلابة تدريجيًا وأضف أنصاف الأقطار حيثما يسمح التصميم بذلك.
- يؤدي تحجيم الأكسدة إلى تقليل الجدار الحامل بمرور الوقت. إذا كان الجو عدوانيًا، أضف بدل التآكل في بداية العمر بدلاً من اكتشاف فقدان القسم بعد عامين.
- تعمل الكربنة على تغيير السبيكة من اللدنة إلى الهشة. إذا كان جو الفرن غنيًا بالكربون، راقب التقاط الكربون على عينة احتياطية على فترات زمنية محددة وخطط للاستبدال قبل أن تنخفض الليونة إلى ما دون المستوى الآمن.
- يتبع التشوه الزاحف درجة حرارة المعدن الفعلية. تقوم المزدوجات الحرارية المتحكمة بقراءة جو الفرن، وليس السبيكة؛ توقعات الحياة الأساسية على درجة حرارة الجزء المقاسة.
يكافئ صب الفولاذ المقاوم للحرارة نفس الانضباط الذي تتمتع به الأفران التي تخدمها: ظروف تشغيل واضحة، ومواد خاضعة للرقابة، وبيانات فحص صادقة. عندما يتم تحديد الدرجة والعملية والهندسة كنظام واحد، تتوقف أجزاء الفرن عن الأعطال الطارئة وتصبح صيانة مجدولة. عندما لا يكون الأمر كذلك، ينتهي أمر الاستبدال مرة أخرى إلى لوحة الرسم.


 English
 Español
 عربى